Brush coating: obnova cijevi bez iskopa - četkom i epoksidnom smolom
Kod sanacije starih instalacija najveći problem često nije sam kvar, nego pristup. Cijevi u zidovima, vertikalni odvodi u zgradama i uski ogranci promjera 32–150 mm praktički se ne mogu zamijeniti bez razbijanja zidova i podova. Upravo za takve situacije razvijena je metoda brush coating — oblaganje unutrašnjosti cijevi rotirajućom četkom kroz koju se istiskuje dvokomponentna epoksidna smola. Najpoznatiji nositelj te tehnologije danas je finska kompanija Picote, čiji je sistem Picote Brush Coating™ postao referenca u segmentu sanacije cijevi malih promjera.
Što je Picote brush coating?
Picote brush coating je beziskopna (trenchless) metoda obnove cjevovoda u kojoj se na očišćenu i pripremljenu unutrašnju stijenku cijevi nanosi sloj 100 %-tne epoksidne smole pomoću rotirajuće četke. Četka se kroz cijev vodi fleksibilnim vratilom iz pogonskog stroja (Picote Miller), a smola se do nje doprema crijevima iz pumpe.
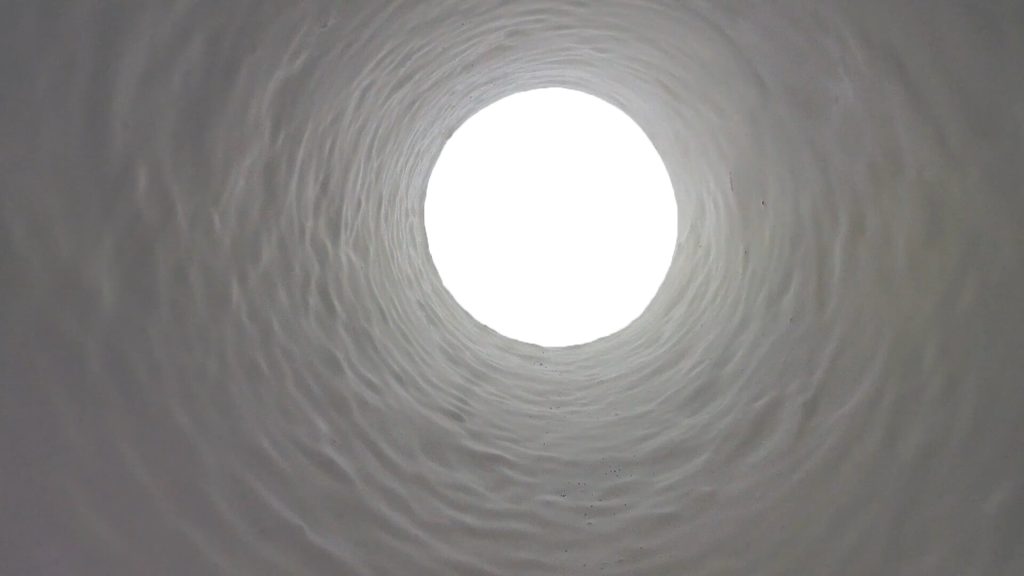
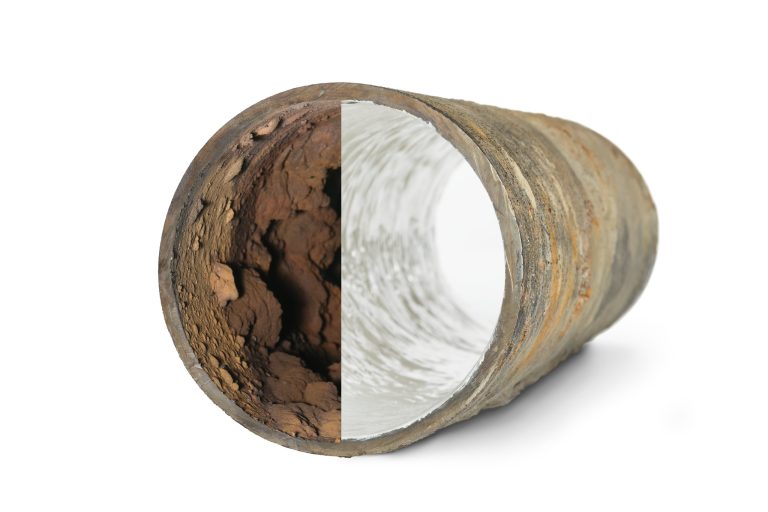
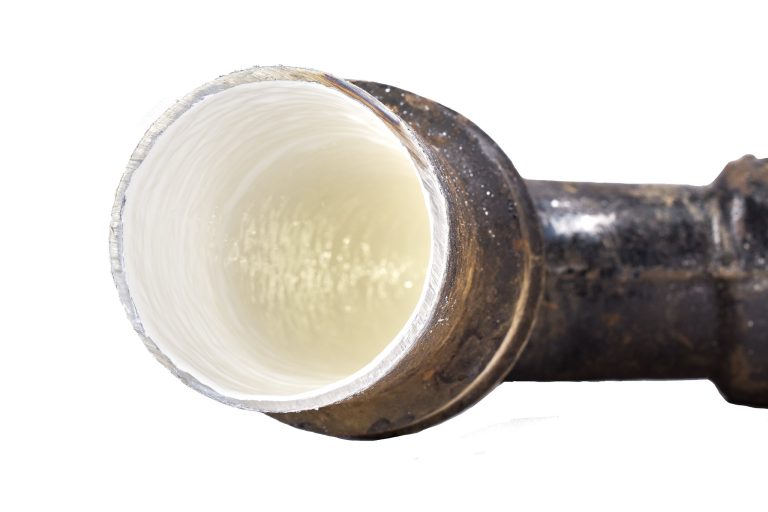
Ključna razlika prema drugim metodama je način nanošenja: smola se ne prska i ne ulaže kao gotov liner, nego se četkom utiskuje u površinu podloge, u pore i mikropukotine stare cijevi. Tako nastaje novi, glatki i korozijski otporni “unutrašnji sloj” koji preuzima zaštitnu funkciju, dok postojeća cijev ostaje nosiva konstrukcija. Zbog tankog sloja metoda gotovo ne smanjuje svijetli promjer i ne pogoršava protok — glatka epoksidna površina smanjuje hidraulički otpor i rizik od taloženja.
Kratka historija: metoda je nastala na gradilištu
Picote nije krenuo kao proizvođač opreme, nego kao izvođač. Korijeni grupe sežu u 1999. i kompaniju Innotia Oy iz finskog Porvoa, koju su osnovali Mika Lokkinen i Jutta Ehder-Lokkinen. Nakon prvog licencnog sustava za oblaganje cijevi u zgradama (2004.), kompanija je 2008. razvila i lansirala vlastitu metodu — Picote Pipe Coating Method — i preimenovala se u Picote Oy. Iste godine počinje i upotreba CIPP linera unutar zgrada, zbog čega je Picote počeo sam razvijati alate kojih tada nije bilo na tržištu. Prvi patent za alat prijavljen je 2009., a danas grupa drži više od 250 patenata.
Na sjevernoameričko tržište kompanija ulazi 2013./2014., a Picote Brush Coating tamo je lansiran 2017. Zanimljiv detalj: svi proizvodi prolaze provjeru u vlastitoj izvođačkoj diviziji, gdje na komercijalnim projektima radi više od 30 zaposlenih. Danas Picote nudi alate i opremu za cijevi promjera od 32 do 300 mm, uz Picote Institute kao sistem obuke (online kursevi, centri za praktičnu obuku, program ovlaštenih trening centara), što je za ovu tehnologiju važno koliko i sama oprema.
Kako izgleda postupak, korak po korak
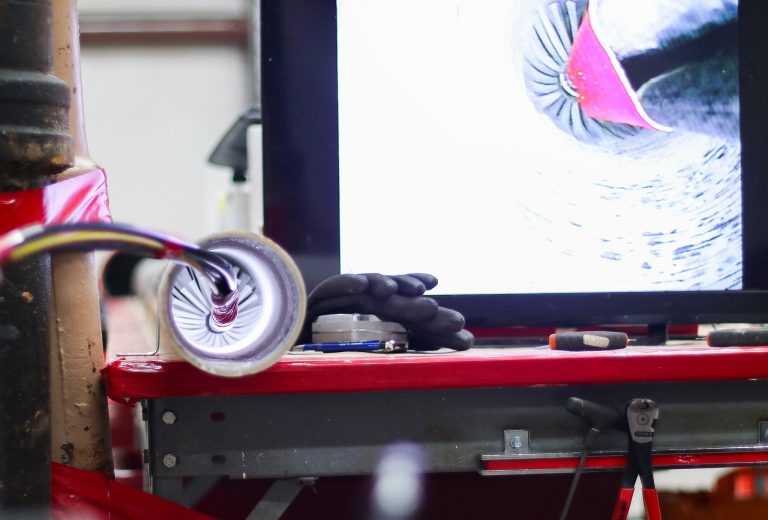
1. Snimanje i procjena stanja. Kamerom (CCTV) utvrđuje se geometrija, materijal, lokacija priključaka, te vrsta i opseg oštećenja. Brush coating nije rješenje za deformirane ili urušene cijevi — procjena je prvi filter izvodivosti.
2. Priprema podloge — najvažnija faza. Cijev se najprije visokotlačno opere i odmašćuje, a zatim mehanički obradi Picote alatima i lancima (originalni, „drill”, Cyclone, 3D lanci, Twister alati za kamenac i metal). Kod glatkih podloga koristi se Smart Cutter™ s bočnim brusnim pločama kojima se površina namjerno hrapavi kako bi smola imala što bolji mehanički ključ. Cilj je čista, suha i hrapava površina bez kamenca, masnoće i ostataka.
3. Miješanje smole. Dvokomponentni epoksid miješa se u propisanom omjeru — kod starijih sistema 2:1, kod novijeg Xpress sistema 1:1 — pomoću Smart Mixer 2.0 ili ugrađene pumpe. Kod Xpress Coating sistema smola se miješa tek na kraju crijeva, u statičkoj posudi za miješanje neposredno prije četke, pa se crijeva ne moraju bacati nakon svake upotrebe.
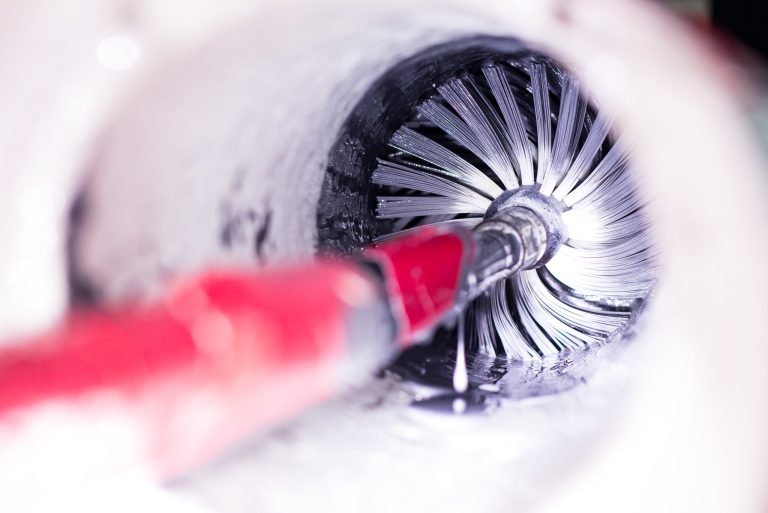
4. Nanošenje četkom. Rotirajuća četka prolazi kroz cijev konstantnom brzinom i istiskuje smolu na stijenku. Debljina sloja kontroliše se brzinom povlačenja i protokom smole.
5. Nanošenje slojeva. Tipično su potrebna dva do četiri prolaza. Starije generacije nanosile su oko ≈1,5 mm po prolazu; nova 1:1 epoksidna formulacija Xpress sistema daje veću debljinu po sloju i skraćuje vrijeme između slojeva na manje od jednog sata. Ukupna debljina ovisi o specifikaciji sistema i zahtjevima projekta.
6. Kontrola i puštanje u pogon. Završni CCTV pregled dokumentira rezultat. Cijev se može vratiti u funkciju istog dana; površina je na dodir suha za nekoliko sati, a punu tvrdoću smola postiže u roku od sedam dana, pri čemu i tada ostaje dovoljno elastična da podnosi udarce i savijanje. Proizvođač navodi vijek trajanja obloge do 50 godina.
Ključni tehnički podaci
| Parametar | Podatak |
|---|---|
| Promjeri (standardno) | cca DN 32–150 |
| Promjeri (prošireno, uz odgovarajuću opremu i smolu) | do DN 300; NSF/ANSI 61.5 epoksid odobren i za pitku vodu u rasponu od 100 do 300 mm |
| Dužina po jednom pristupu | do cca 18 m klasično; duže uz dodatne pristupe/pristupna okna |
| Broj slojeva | 2–4 prolaza |
| Debljina po prolazu | cca 1,5 mm, kod Xpress 1:1 sistema |
| Vrijeme između slojeva | manje od 1 h (Xpress sistem) |
| Povratak u pogon | Isti dan |
| Puna tvrdoća | 7 dana |
| Materijal | 100 %-tna epoksidna smola (dvokomponentna) |
| Oprema | Picote Miller (pogon), Mini/Maxi Coating Pump ili Xpress Coating System 2.0, Smart Mixer 2.0, grijač, CCTV kamera, četke i vratila u više dimenzija |
| Masa osnovnog sistema | cca 15 kg — pogodno za rad u tijesnim prostorima |
Xpress Coating System 2.0 donosi i praktične pomake: dvostruke hidraulične cilindre za smolu, ugrađenu bateriju 24 V za više sati rada, motorno vitlo s oko 40 m dostavnih crijeva i smolu u zasebnim pakovanjima za baznu i katalizatorsku komponentu, čime se smanjuje otpad i trošak materijala.
Zašto Brush Coating, a ne spray coating ili liner?
Adhezija. Nanošenje epoksida četkom omogućava da materijal prodre kroz neravnine i ostatke te duboko prione uz strukturu podloge, što može osigurati jaču vezu u odnosu na klasično prskanje, koje se uglavnom zadržava na površini.
Koljena i promjene smjera. Za razliku od inverzijskih linera, nanošenje četkom nije ograničeno naglim promjenama smjera i spojevima. Upravo zato je ova metoda posebno pogodna za vertikalne odvode i cijevi s velikim brojem koljena.
Mali gubitak unutrašnjeg promjera. Sloj debljine nekoliko milimetara, umjesto linera veće debljine, omogućava očuvanje unutrašnjeg promjera cijevi, a samim tim i protoka.
Manje dodatnih izlazaka na teren. Završena obloga ne zahtijeva dodatne izlaske na teren radi rezanja, obrade i ponovnog otvaranja spojeva i priključaka unutar sanirane dionice. Kod većih i složenijih projekata to može značajno povećati produktivnost.
Cijena. Trošak po dužnom metru može biti usporediv s CIPP metodom, uz znatno manji obim građevinskih radova i čišćenja nakon sanacije.
Ograničenja i na šta treba obratiti pažnju
Brush Coating je zaštitna, a ne konstrukcijska metoda. Ne rješava problem urušenih, teško deformisanih ili prekinutih cijevi, niti velike prodore korijenja koji ostavljaju šupljine u podlozi. Prije izvođenja radova obavezno treba provjeriti:
Rosište i vlagu. Epoksid zahtijeva odgovarajuće suhe uslove za pravilno vezivanje s podlogom. Temperatura površine cijevi mora biti iznad temperature rosišta. Kod hladnih ili vlažnih objekata mogu biti potrebni grijači i pažljivo planiranje procesa sušenja.
Kvalitet pripreme. Nedovoljno očišćena ili pripremljena cijev jedan je od najčešćih uzroka odvajanja obloge. Priprema cijevi često zahtijeva najveći dio vremena na gradilištu i direktno utiče na kvalitet i trajnost sanacije.
Priključke i priključne cijevi. Potrebno ih je prethodno evidentirati i osigurati da ostanu prohodni, bilo odgovarajućom zaštitom tokom nanošenja ili naknadnim otvaranjem pomoću odgovarajućeg alata.
Osposobljenost izvođača. Ovo nije metoda koju je moguće kvalitetno savladati „u hodu“. Proizvođač je razvio kompletan sistem obuke upravo zato što kvalitet izvedbe direktno utiče na trajnost završne obloge.
Regulatorni okvir. U Evropi se sanacija cjevovoda bez iskopa izvodi u skladu s odgovarajućim normama, uključujući seriju EN ISO 11296, uz nacionalna tehnička odobrenja gdje su potrebna, kao što je, naprimjer, DIBt u Njemačkoj. Za kontakt s pitkom vodom potrebna je važeća higijenska ocjena ili odobrenje za konkretnu vrstu smole. Prije ugradnje potrebno je provjeriti da konkretni sistem i epoksid imaju odgovarajuće odobrenje za predviđenu namjenu.
Usporedba s CIPP-om i drugim metodama
| Kriterij | Picote brush coating | CIPP (inverzija, UV/vruća voda) | Klasična zamjena iskopom |
|---|---|---|---|
| Promjeri | cca 32–300 mm | širok raspon, i veliki profili | svi |
| Gubitak promjera | minimalan | veći (debljina linera) | — |
| Koljena | vrlo dobro | ograničeno | dobro |
| Vrijeme izvedbe | kratko, bez teških priprema | srednje | dugo |
| Građevinski radovi | gotovo nikakvi | manji | veliki (rušenje i obnova) |
| Strukturna uloga | zaštitna obloga | polukonstrukcijska/konstrukcijska | nova cijev |
| Tipična primjena | instalacije u zgradama, vertikale, mali profili | kanalizacija, veći profili, ulice | kad drugo nije moguće |
Metode se ne isključuju: brush coating se često koristi kao dopuna CIPP-u — za dovršetak lokalnih sanacija, teško pristupačne dionice, priključke i unutrašnjost objekata do kojih linerom nije praktično doći.
Tipične primjene
- vertikalni odvodi i stack cijevi u stambenim i poslovnim zgradama, hotelima, bolnicama i studentskim domovima;
- odvodi iz kuhinja i kupaonica, podni odvodi, mali priključci i spojni vodovi;
- bazeni, fontane, protupožarni vodovi i potisni cjevovodi;
- vodovi pitke vode (uz odgovarajuću smolu i odobrenje);
- sanacija nakon lokalnih popravaka i “zatvaranje” dionica koje CIPP ne može obraditi;
- industrijske instalacije izložene agresivnim medijima, povišenom pritisku i temperaturi.
Materijali podloge u praksi su lijevano željezo, PVC, beton, glinene cijevi, čelik i pocinčane instalacije.
Trošak, rokovi i održivost
Ekonomska logika metode počiva na tri stvari: nema iskopa i rušenja, nema odvoženja građevinskog otpada i nema obnove zidova i podova. U zgradama u kojima je najveći trošak upravo pristup instalacijama, brush coating po pravilu pobjeđuje klasičnu zamjenu i po cijeni i po roku. Uz to, produžavanje vijeka postojeće cijevi do nekoliko desetljeća odgađa veliku investiciju i smanjuje emisije povezane s novim cijevima i građevinskim radovima. U usporedbi s CIPP-om, trošak po dužnom metru je usporediv, s prednošću kod malih promjera, koljena i rada unutar objekta.
Zaključak
Picote brush coating je zrela, industrijski dokazana metoda za obnovu cijevi malih i srednjih promjera iznutra, bez iskopa. Njezina je snaga u tome što rješava ono što drugi sistemi teško mogu: uska koljena, vertikale u zgradama i pristup kroz postojeće otvore. Njezina je cijena — i uvjet uspjeha — pedantna priprema podloge i obučen izvođač. Ako se stanje cijevi procijeni realno, ako je podloga suha i mehanički pripremljena te ako se poštuju pravila sistema (omjeri miješanja, debljine slojeva, vremena između njih), rezultat je nova, glatka i korozijski otporna unutrašnjost uz minimalan gubitak promjera i uz gotovo nikakav utjecaj na korisnike zgrade.